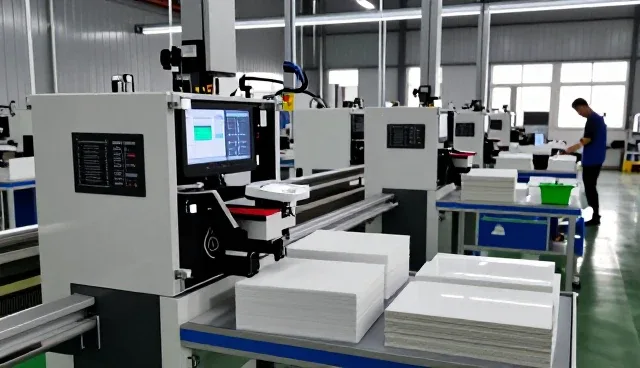
在现代制造业中,全自动包装机的应用越来越广泛,其核心价值在于提升生产效率和降低人工成本。然而,随着产品种类的多样化和包装需求的复杂化,传统的包装流程已难以满足企业的高效运作需求。智能分拣系统作为全自动包装机的重要组成部分,正逐渐成为企业在选型过程中重点关注的技术模块。智能分拣系统通过自动化、数据化的手段,实现物料的高效分类与定向输送,不仅提高了整体生产线的响应速度,也增强了系统在面对多品种、小批量订单时的适应能力。
企业在选择全自动包装机时,智能分拣系统的表现直接影响着包装流程的顺畅程度。一个高效的智能分拣系统应具备精准识别、快速响应和灵活配置的能力。例如,在处理不同形状、重量或材质的产品时,系统需要通过高精度传感器和算法模型,实现物料的自动分类与路径规划。同时,系统还应具备与生产线其他设备的无缝对接能力,确保数据在各个环节的实时传输与同步,避免因信息滞后导致的生产中断或错误分拣。
除了性能指标外,智能分拣系统在选型过程中的兼容性也是一项重要考量因素。不同品牌或型号的全自动包装机在接口协议、通信标准以及控制系统方面可能存在差异。因此,企业在采购设备时,应优先选择那些支持模块化扩展和系统集成的智能分拣系统。这种设计不仅能够提升设备的通用性,还能在后期根据生产需求进行功能升级或调整,从而延长设备的生命周期并降低后期改造成本。
此外,智能分拣系统的维护与运行成本也是企业在选型时不可忽视的因素。一个设计合理的系统应具备较低的能耗和故障率,同时支持远程监控和故障预警功能,以便企业在日常运营中及时发现并解决潜在问题。广东福瑞智能装备有限公司在智能分拣系统的研发中,始终坚持以用户需求为导向,通过优化算法和硬件配置,实现系统的稳定性与经济性之间的平衡。这种设计理念不仅提升了设备的综合性能,也为用户提供了更可持续的解决方案。
在实际应用中,智能分拣系统对全自动包装机的选型影响远不止于技术层面。它还涉及到生产流程的整体优化和企业信息化管理的升级。例如,通过与企业ERP系统或MES系统的集成,智能分拣系统可以实现订单信息、库存状态和生产进度的实时共享,从而提升企业的整体运营效率。同时,系统的数据采集与分析功能也能为企业提供有价值的生产洞察,帮助企业进一步优化资源配置和工艺流程。
面对日益复杂的市场需求,企业在选购全自动包装机时,智能分拣系统已成为衡量设备综合性能的重要指标。一个优秀的系统不仅需要在技术上具备高可靠性,还应能够灵活适配不同的生产场景,并为企业带来持续的效率提升和成本节约。因此,在选型过程中,企业应结合自身的生产特点和未来发展需求,综合评估智能分拣系统的各项性能指标,确保最终选择的设备能够真正满足实际应用中的多维需求。